


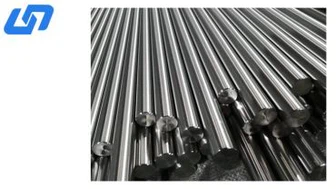
Титан-медный композитный стержень
Два технологических метода производства титаново-медного композитного стержня:
1. Горячая экструзия + холодное волочение.
2. Взрывоопасная плакировка + горячая прокатка.
Внедрение продукции
1. Область применения
Данный метод пригоден для подтверждения ультразвуковой дефектоскопией качества плакировки прутков композита титан-медь.
2. Оборудование для дефектоскопии
2.1 Дефектоскоп
Должен использоваться ультразвуковой дефектоскоп с импульсным отражением типа А-. Характеристики прибора должны соответствовать техническим характеристикам, указанным в JB/T 10061.
2.2 Зонд
Должен использоваться прямой зонд с частотой 2,5–5 МГц и диаметром пластины 10–20 мм.
2.3 Связующий агент
В качестве связующего агента следует использовать чистую воду или масло.
2.4 Стандартная тестовая полоска
Эталонная испытательная планка регулировки чувствительности должна быть:
Из того же материала, что и стержень, подлежащий контролю.
Такого же размера
С аналогичными акустическими характеристиками
Полностью титан-медный композит.
3. Процедура дефектоскопии
3.1 Метод
Метод многократного отражения нижней-волны должен быть принят для контактного или бесконтактного контроля.
3.2 Поверхность обнаружения
Для прутков прямоугольного, квадратного или барабанного сечения-любая осевая плоскость может быть выбрана в качестве поверхности дефектоскопии, чтобы обеспечить комплексное обнаружение.
3.3 Чувствительность обнаружения
Настройте дефектоскопическую аппаратуру так, чтобы пятое нижнее отражение эталонной контрольной планки соответствовало 50 % вертикального масштаба экрана дефектоскопа. Эту настройку следует использовать в качестве чувствительности обнаружения.
3.4 Скорость обнаружения
Во время обнаружения скорость сканирования зонда не должна превышать 150 мм/с.
4. Оценка результатов дефектоскопии
4.1 Подтверждение составной зоны
Если задняя поверхность детекторной части четко видна и эхо-сигнал от композитного интерфейса титан-медь не наблюдается, эта область должна быть подтверждена как составная.
4.2 Подтверждение площади без-облицовки
Если нижний эхо-сигнал детекторной части уменьшается или исчезает, а эхо-сигнал наблюдается от границы раздела композита титан-медь, эта область должна быть подтверждена как область без -оболочки.
4.3 Осевая граница области без-облицовки
Осевая граница области не-оболочки должна быть определена, когда зонд сканируется в осевом направлении и эхо-сигнал от композитного интерфейса титан-медь исчезает в центре зонда.
4.4 Требования к качеству продукции
Композитный стержень из титана и меди считается сертифицированным продуктом, если он соответствует требованиям, перечисленным в Таблице 1 ниже:
Таблица 1 - Критерии качества облицовки
Площадь обшивки стержня | Требование |
В пределах 100 мм от каждого конца | Осевая длина устройства без-оболочки < 10 мм; Суммарная длина плоскости < 20 мм |
Другие части | Осевая длина устройства без-оболочки < 50 мм; Суммарная длина на метр плоскости < 100 мм. |
Примечания
Шероховатость поверхности дефектоскопии или изменения донного эха, вызванные медным сердечником, не влияют на окончательное подтверждение качества наплавки.
горячая этикетка :
Вам также может понравиться


Отправить запрос
