


Титановые сварные швы в теплообменнике
Основные детали для сварки титана:
1. Титановая сварочная проволока 1,6/2,4/3,2 мм.
2. Очистка во избежание присутствия загрязнений.
3. Защита инертным газом
4. Не-неразрушающий контроль
Внедрение продукции
Сварка играет решающую роль в производстве титановых теплообменников. Методы титановой сварки используются для соединения различных компонентов теплообменника, таких как титановые трубки, пластины и фитинги. Наиболее распространенными методами сварки, используемыми для титановых теплообменников, являются сварка TIG (инертный газ вольфрама), плазменно-дуговая сварка и электронно-лучевая сварка.
Сварка TIG — наиболее часто используемый метод сварки титановых теплообменников. В этом методе сварки используется не-плавящийся вольфрамовый электрод для создания дуги, которая плавит основной металл и присадочную проволоку, создавая плавление между ними. Присадочная проволока, используемая при сварке TIG, обычно изготавливается из титана той же марки, что и основной металл, что обеспечивает прочное и-стойкое к коррозии соединение. Сварка TIG обеспечивает превосходный контроль над процессом сварки и позволяет получать сварные швы высокого-качества с минимальной деформацией.
Анализ
1. Влияние загазованности и примесей на качество сварки.
1.1. Влияние водорода является наиболее серьезным фактором, влияющим на механические свойства титана среди газовых примесей. Изменение содержания водорода в сварном шве оказывает наиболее существенное влияние на ударные характеристики сварного шва. Основная причина заключается в том, что увеличение количества водородной бомбы в сварном шве увеличивает количество чешуек или игл,-подобных TiH2, осаждающихся в сварном шве. TiH2 имеет очень низкую прочность, что существенно снижает ударные характеристики сварного шва. Обратите внимание на использование электродов или проволоки с низким-водородом при сварке.
1.2. Влияние кислорода. Кислород обладает высокой растворимостью в обеих фазах титана и может образовывать фазы твердого раствора внедрения, вызывая серьезное искажение фазы решетки, что приводит к увеличению твердости и прочности титана и титановых сплавов, но значительному снижению пластичности. Для обеспечения работоспособности сварных соединений, помимо предотвращения окисления сварного шва и зоны термического-сварочного воздействия в процессе сварки, следует также ограничивать содержание кислорода в основном металле и сварочной проволоке.
1.3. Влияние азота. При высокой температуре выше 700 градусов азот и титан бурно реагируют с образованием хрупкого и твердого нитрида титана (TiN), а степень искажения решетки, вызванная образованием твердого раствора внедрения между азотом и титаном, более серьезна, чем степень искажения, вызванная поглощением кислорода. Следовательно, азот играет более важную роль, чем кислород, в повышении прочности на разрыв и твердости сварных швов из титана и титановых сплавов, а также в снижении пластических свойств сварных швов.
1.4. Влияние углерода. Углерод также является распространенной примесью в титане и титановых сплавах. Эксперименты показывают, что при содержании углерода 0,13% углерод находится глубоко в титане, прочность сварного шва улучшается, а пластичность снижается, но он не такой сильный, как кислород и азот. Однако при дальнейшем увеличении содержания углерода в сварном шве сварной шов становится чистым-подобным TiC, количество которого увеличивается с увеличением содержания углерода, так что пластичность сварного шва резко снижается, и под действием сварочных напряжений склонны появляться трещины. Поэтому содержание углерода в основном металле титана и титанового сплава не должно превышать 0,1%, а содержание углерода в сварном шве не должно превышать содержание углерода в основном металле.
2. Проблема с трещинами в сварном соединении.
При сварке титана и титановых сплавов в зоне термического-воздействия могут появиться холодные трещины, для которых характерно появление трещин через несколько часов и более после сварки, что также называется замедленным растрескиванием. Исследования показали, что такого рода трещины связаны с диффузией водорода в процессе сварки. Во время процесса сварки водород диффундирует из высокотемпературной ванны расплава в зону термического воздействия с более низкой температурой. Увеличение содержания водорода увеличивает количество осаждающегося в этой зоне TiH2, что увеличивает хрупкость зоны термического-воздействия. Кроме того, объемное расширение при осаждении гидридов вызывает большее структурное напряжение. , В сочетании с диффузией и накоплением атомов водорода в частях области с высоким-напряжением, что приводит к образованию трещин. Метод предотвращения такого рода замедленного растрескивания заключается, главным образом, в уменьшении источника водорода в сварном соединении и, при необходимости, в проведении вакуумной обработки отжигом.
3. Выбор метода сварки
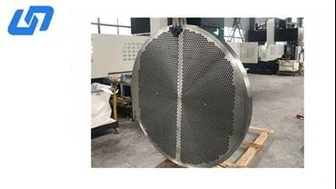
Титановые трубы и трубные решетки GR2 разработаны с учетом расширения прочности и герметичной сварки. При сварке титана и титановых сплавов, когда температура составляет от 500 до 700 градусов, происходит легкое поглощение кислорода, водорода и азота из воздуха, что серьезно влияет на качество сварки. Дуга аргонодуговой сварки защищена и охлаждается потоком аргона, тепло дуги относительно сконцентрировано, плотность тока высокая, зона термического влияния невелика, качество сварки высокое. Из-за особых физических и химических свойств титана в сочетании с оборудованием нашей компании и условиями окружающей среды, на этот раз для сварки титановой теплообменной трубки и трубной решетки мы используем автоматическую аргонодуговую сварку вольфрама.
4. Проверка образца пластины
Визуальный осмотр. Поверхность сварного шва и зоны термического-воздействия следует осмотреть на 100 % с помощью 10-кратной лупы. Результаты визуального контроля и не-разрушающего контроля не должны иметь таких дефектов, как трещины, непровары, поры, подрезы, кратеры от дуги, включения и брызги. За пределами сварного шва не должно быть дефектов. Имеются точки дугообразования. На поверхности не должно быть оксидированного цвета (допускаются только серебристо-белый и светло-желтый). После контроля на поверхности шва не обнаружено трещин, пор, непроваров и других дефектов, цвет поверхности серебристо-белый, внешний вид признан квалифицированным.
5. Герметичное помещение для сварки.
Из-за особой природы титана не следует недооценивать влияние скорости ветра, температуры, влажности, пыли и других факторов окружающей среды на качество сварки. Чтобы обеспечить условия для сварки, мы построили герметичный сварочный зал площадью 30 м2 (5х6 м), относительно изолированный от внешнего мира. Поддерживайте температуру около 25 градусов и относительную влажность менее 60%. Квалификация сварки испытательного образца и сварка изделия выполняются в этом ветро-и пыленепроницаемом-герметизированном помещении. (1) Кондиционеры, осушители, пылесосы и вытяжные вентиляторы должны быть установлены в герметичном помещении. Света в помещении должно быть достаточно, а земля должна быть ровной, чистой и чистой; (2) В герметичном помещении следует предусмотреть меры противопожарной защиты и безопасные проходы; (3) Сварщики во время сварки Носите чистую рабочую одежду и надевайте обезжиривающие перчатки из чистого полиэстера.
6. Основные требования к людям, машинам и материалам при сварке.
6.1. Требования к персоналу. (1) Техники-сварщики, инспекторы по качеству сварки, а также персонал по контролю и испытаниям сварки должны иметь соответствующую квалификацию; (2) Все сварщики, участвующие в сварке, должны пройти теорию и практику мобильной сварки любой марки титана и титановых сплавов. Только после профессиональной подготовки и сдачи аттестационных экзаменов можно выполнять сварку титановых теплообменных трубок и трубных решеток. И необходимо овладеть следующими базовыми знаниями: а. Базовые знания металлических титановых материалов; б. Базовые знания сварочных материалов (аргона) и их применения; в. Базовые знания сварочного процесса и профессиональные знания в области сварки титана; д. Общие причины, опасности, меры по предотвращению и устранению дефектов сварки; е. Базовые знания типов, использования и обслуживания оборудования для сварки трубных решеток и измерительных приборов.
6.2. Требования к автомату аргонодуговой вольфрамовой сварки трубных решеток. (1) Характеристика дуги стабильна; (2) Текущая настройка является гибкой и удобной, а также имеет хорошую повторяемость процесса; (3) Механический привод отличается гибкостью в эксплуатации и простотой установки; (4) Имеет улучшенную подачу воздуха, задержку остановки подачи воздуха, импульсный режим, бесконтактное зажигание дуги и функцию ослабления тока.
7. Подготовка перед сваркой трубной решетки
(1) Сварщики труб-листов должны строго соблюдать правила процесса сварки; (2) Зазор между размером центрального позиционирующего стержня сварщика и внутренним диаметром расширенного отверстия трубки составляет 0,1 ~ 0,15 мм, и процесс сварки не трясется; (3) Форма обработки вольфрамового электрода, форма сварного соединения, установка вольфрамового электрода. (4) При установке вольфрамового электрода он должен находиться в центре сопла сварочного пистолета и не должен быть перекошен; (5) При сварке всегда обращайте внимание на форму кончика вольфрамового стержня. Если кончик вольфрамового электрода станет круглым, направление дуги изменится. Сварочный шов неровный и имеет заусенцы, в это время следует заменить вольфрамовый электрод; (6) Строго запрещается расширять или разрезать трубу при сварке с одной и другой стороны, чтобы обеспечить качество сварки. При сварке с двух сторон не допускается одновременно сваривать титановую трубку. (7) При сварке следует использовать переходную сварку, сварку следует выполнять ряд за рядом снизу вверх. (8) Поверхность сварного шва должна быть однородной, красивой и иметь рыбий-чешуйчатый вид. Усиление сварного шва не должно превышать 0,5 мм, а ширина сварного шва должна составлять 2–2,5 мм; (9) Поверхность сварного шва не должна иметь таких дефектов, как трещины, поры, непровары и смещения; (10) Поверхность сварного шва должна быть серебристой. Белый или светло-желтый, фиолетовый, синий, серый и т. д. не допускаются.
8. Не-неразрушающий контроль поверхности сварного шва трубной доски.
После того, как поверхность сварного шва прошла визуальный контроль, необходимо провести проверку цвета.
9. гидростатическое испытание
После того, как не-контроль соответствует требованиям качества, производится сборка. После завершения сборки проводятся гидравлические испытания. Сварной шов теплообменной трубы и трубной решетки при гидравлическом испытании не обнаружил протечек.
Титановые сварные швы в теплообменнике
Изделия для сварки титана широко используются в теплообменниках благодаря их превосходной коррозионной стойкости, высокому соотношению-к-весу и способности выдерживать высокие температуры. Вот несколько примеров:
Титановые трубки: Титановые трубки обычно используются в теплообменниках из-за их превосходной коррозионной стойкости даже в очень агрессивных средах. Высокое соотношение прочности-к-массы титана также делает его идеальным материалом для использования в трубках теплообменников.
Титановые пластины: Титановые пластины используются в пластинчатых теплообменниках, которые представляют собой высокоэффективные теплообменники, в которых для передачи тепла между двумя жидкостями используется ряд тонких гофрированных пластин. Гофры в пластинах увеличивают площадь поверхности, что усиливает процесс теплопередачи.
Титановые сварные швы: Титановые сварные швы используются для соединения различных компонентов теплообменника, включая трубы, пластины и фитинги. Специализированные методы сварки, используемые для сварки титана, обеспечивают целостность сварного шва и коррозионную стойкость соединения.
Титановые фитинги: Титановые фитинги используются для соединения различных компонентов теплообменника, включая трубки и пластины. Коррозионная стойкость титана обеспечивает прочность и долговечность фитингов даже в высокоагрессивных средах.
горячая этикетка :
Вам также может понравиться


Отправить запрос
